

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-22 origine:Propulsé


Les produits de transmission de puissance disponibles dans le commerce répondent aujourd"hui à la grande majorité des applications industrielles standard. Ils offrent des performances quotidiennes fiables pour les transmissions conventionnelles. Cependant, le recours à des courroies standard pour des transmissions non standard entraîne souvent une défaillance prématurée. Vous pourriez rencontrer des temps d"arrêt excessifs de la machine ou remarquer des performances gravement compromises sous des charges de pointe. Nous devons établir un cadre clair pour ces scénarios d’ingénierie aux enjeux élevés. Ce guide vous aide à décider si la fabrication sur mesure est vraiment justifiée pour vos machines uniques. Nous explorons comment la fiabilité à long terme et l’efficacité opérationnelle continue compensent les coûts d’outillage initiaux élevés. Vous apprendrez exactement quand et comment abandonner les solutions de catalogue standard. Nous couvrirons les diagnostics avancés de défaillance, les compromis complexes en matière d’ingénierie des matériaux et les processus critiques de vérification des fournisseurs. En comprenant ces variables, vous pouvez mettre à niveau en toute confiance les composants de votre transmission.
La personnalisation est généralement justifiée par des environnements d"exploitation extrêmes (chaleur, produits chimiques), des géométries de poulies uniques ou des contraintes d"équipement existantes.
La modification des spécifications des courroies trapézoïdales dentées implique des compromis techniques, en particulier entre la flexibilité (rayon de courbure) et la résistance à la traction.
Les quantités minimales de commande (MOQ) et les coûts d"outillage sont les principaux obstacles financiers aux exécutions personnalisées.
La sélection du bon fournisseur de courroies trapézoïdales dentées nécessite de vérifier ses capacités de prototypage rapide et de tests dynamiques, et pas seulement son prix unitaire.
Il est absolument crucial de faire la différence entre l’usure normale et la défaillance systémique. Les courroies standard s’usent uniformément avec le temps. Ils peuvent durer des milliers d’heures de fonctionnement avant de se dégrader. Les échecs systémiques sont totalement différents. Vous remarquerez presque immédiatement un vitrage irrégulier sur les parois latérales. Vous pourriez trouver des cordes de traction cassées éparpillées à l’intérieur de la protection de la machine. Des rouages complètement cisaillés indiquent un problème grave. Ces symptômes indiquent généralement des conceptions de disques incompatibles. Ils indiquent rarement une mauvaise fabrication en usine.
Identification des défaillances systémiques : recherchez des brûlures localisées, une perte de tension rapide ou des modèles d'usure asymétriques.
Dégradation thermique : les composés de néoprène standard se détériorent rapidement. Cette panne se produit rapidement à des températures ambiantes supérieures à 140°F (60°C). L'élastomère durcit sous chaleur constante. Il perd l'adhérence sur la poulie. Finalement, il se brise sous une charge dynamique. Si votre application fonctionne constamment plus chaudement, vous devez mettre à niveau le matériel. Un composé EPDM ou polyuréthane personnalisé devient strictement nécessaire. Nous constatons souvent des conditions thermiques extrêmes dans les équipements de récolte agricole. Les ventilateurs CVC commerciaux à usage intensif souffrent également grandement d’une accumulation intense de chaleur.
Géométries d'entraînement atypiques : De nombreuses machines modernes présentent des conceptions ultra-compactes. Les ingénieurs utilisent fréquemment des diamètres de poulies inférieurs au minimum pour gagner de la place. Ces courbures serrées forcent les courroies standard à prendre des formes non naturelles. Ils s'étirent de manière agressive le long des bords extérieurs. Ils se compriment fortement au fond. Cette dynamique dure provoque la fissuration des conceptions standards. La racine du rouage se fend à cause d’une contrainte de flexion excessive.
Améliorations de la densité de puissance : les installations modernisent souvent des machines plus anciennes pour obtenir un couple plus élevé. Ils installent des moteurs plus puissants pour augmenter la production. Cependant, l’enveloppe de poulie existante change rarement. Vous ne pouvez pas installer facilement des courroies standard plus larges. Ils ne répondront tout simplement pas aux contraintes physiques. La personnalisation des composants internes résout ce problème avec élégance. Vous pouvez transmettre beaucoup plus de puissance dans exactement le même espace physique.
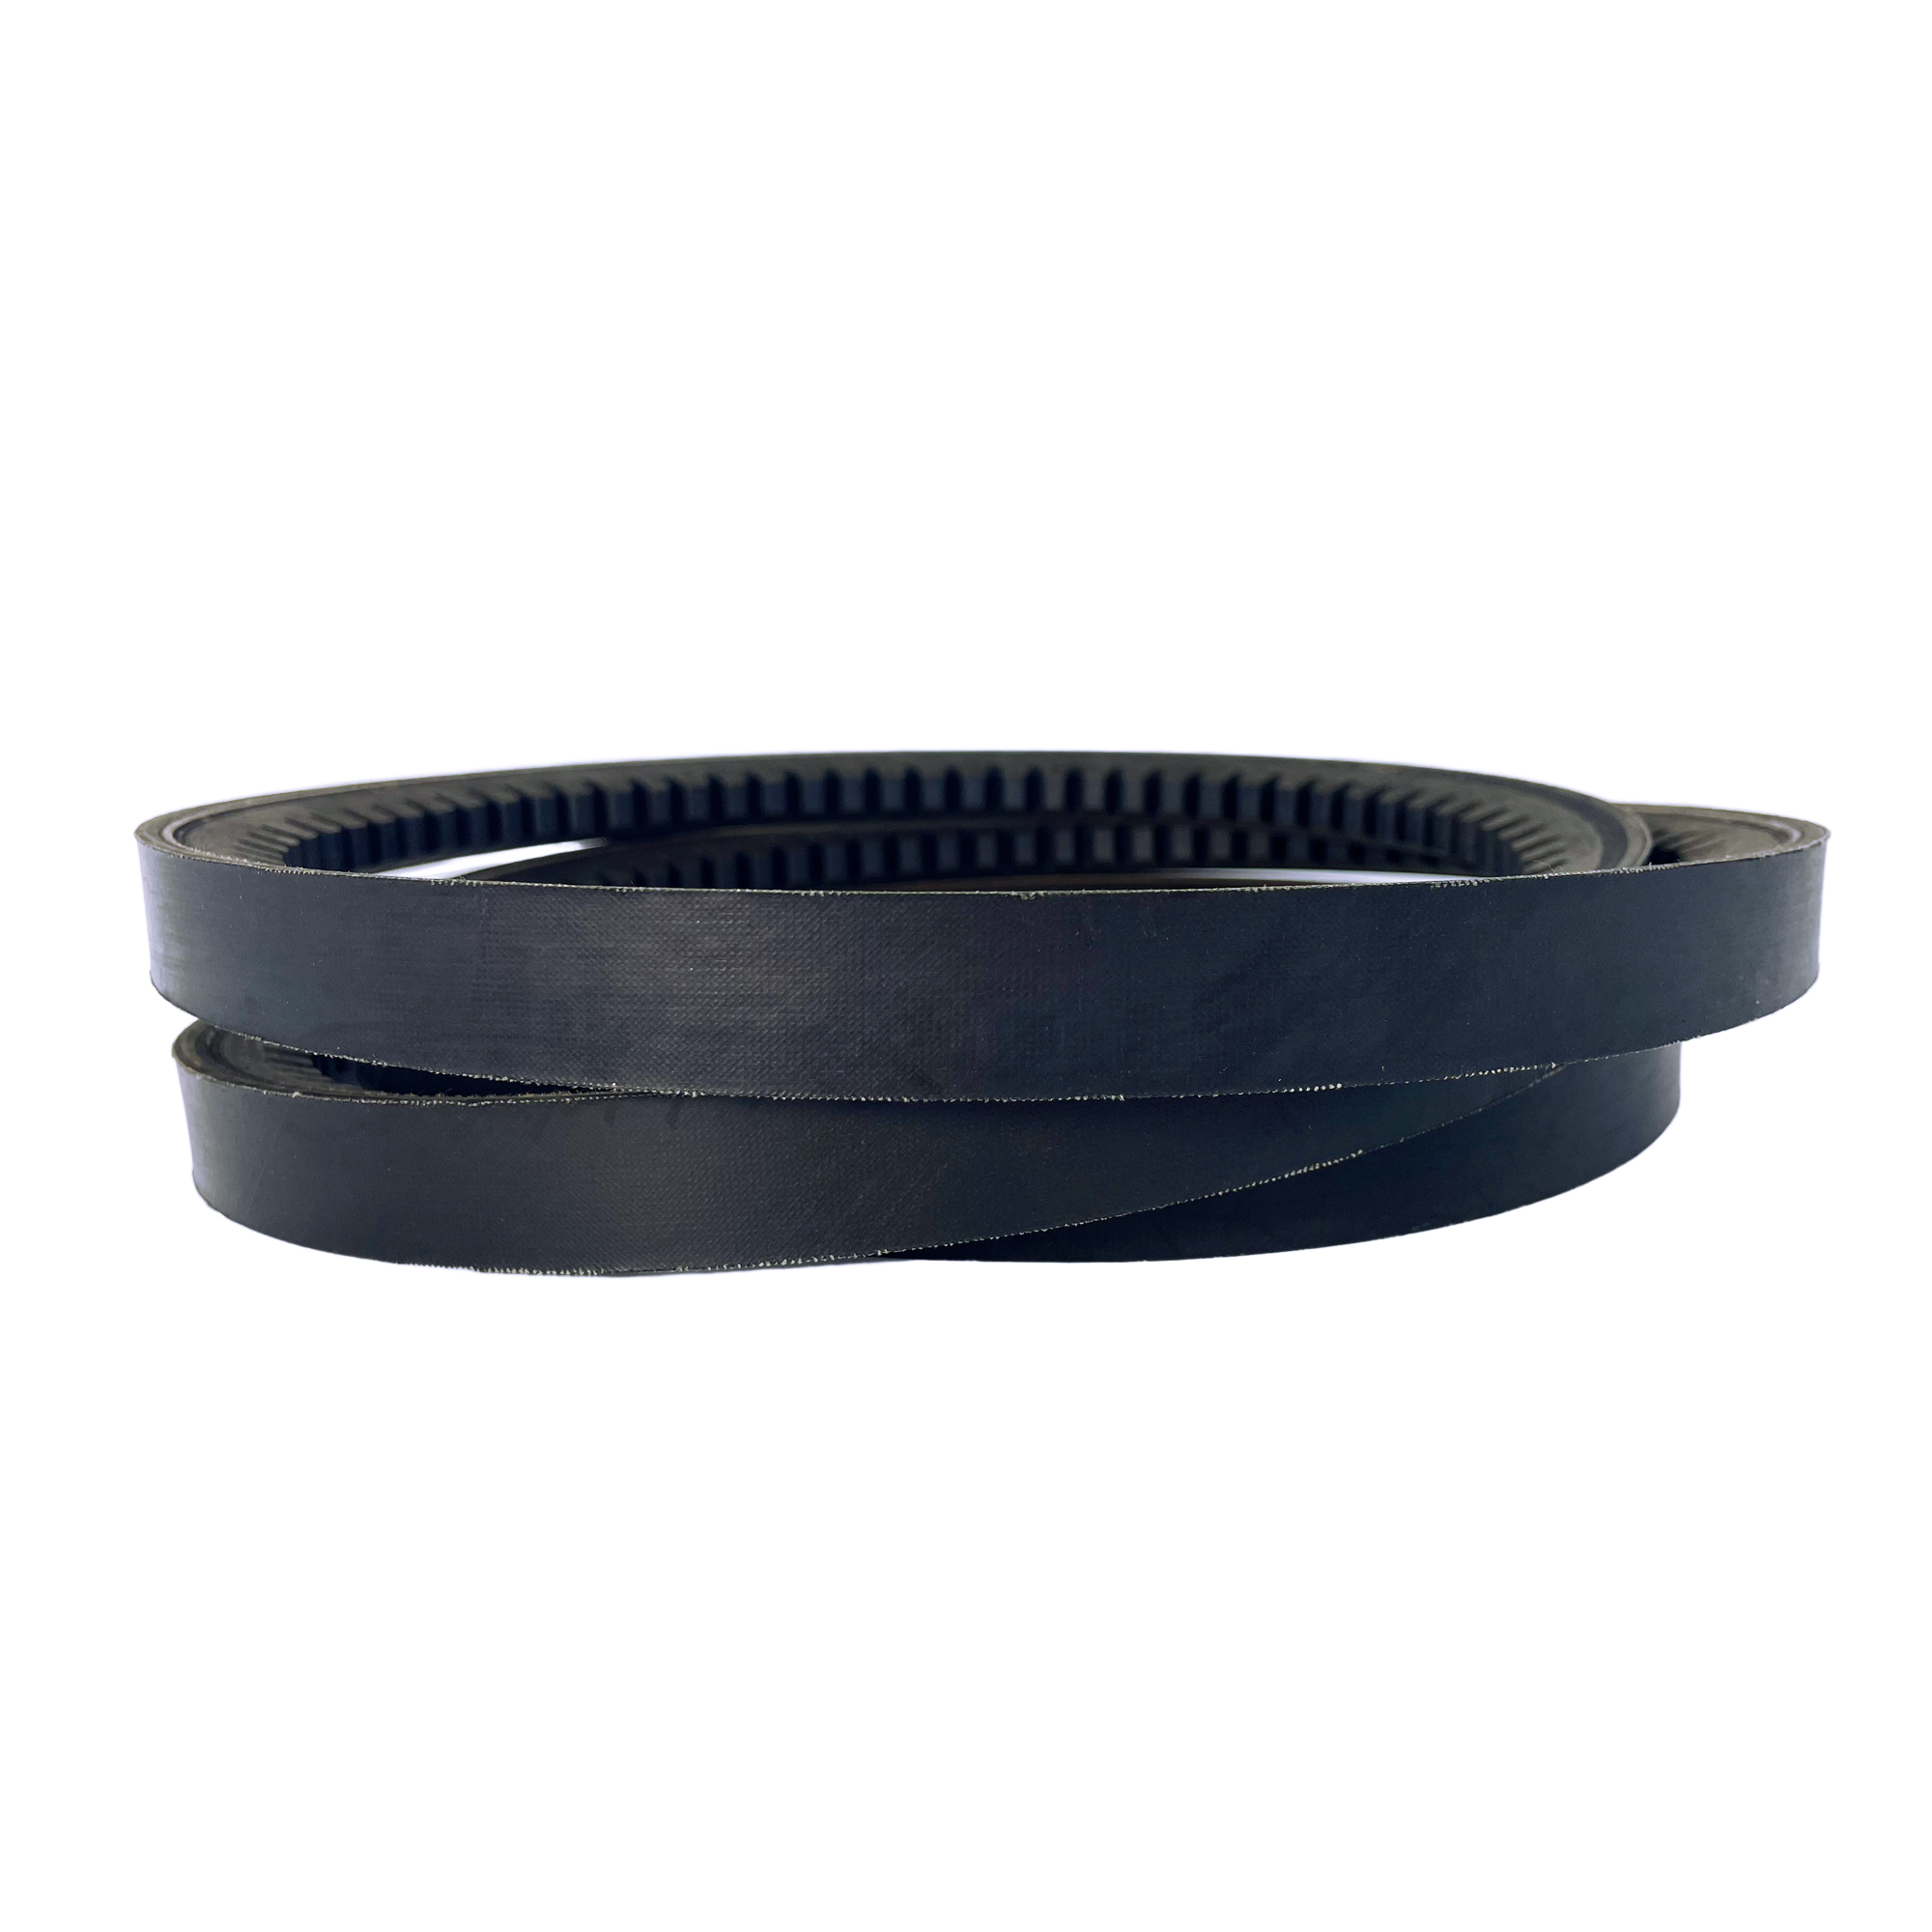
Lors de l'évaluation d'une personnalisée courroie trapézoïdale crantée , les ingénieurs doivent examiner de près plusieurs paramètres structurels. Vous ne pouvez pas simplement deviner quels éléments doivent être mis à niveau. Chaque ajustement modifie la physique dynamique de la transmission.
La mise à niveau des matériaux de couverture offre une défense immédiate contre les environnements difficiles. Les caoutchoucs standards se dégradent rapidement lorsqu’ils sont exposés à des huiles de machine lourdes, à l’ozone atmosphérique ou à des produits chimiques de nettoyage agressifs. La personnalisation de l"emballage extérieur empêche cette dégradation chimique rapide. Vous pouvez également modifier le caoutchouc de base pour obtenir une conformité spécialisée. L"obtention d"indices antistatiques conformément aux normes ISO 1813 évite les étincelles dangereuses. Les modifications ignifuges sont tout aussi essentielles. Les applications minières souterraines dictent explicitement ces choix en matière de sécurité.
Comparaison des composés de matériaux pour les courroies personnalisées
Base élastomère | Limite thermique | Meilleur environnement d"application |
|---|---|---|
Néoprène standard | Jusqu"à 140°F (60°C) | Usage général, environnements propres, CVC standard. |
Caoutchouc EPDM | Jusqu"à 250°F (121°C) | Chaleur élevée, conditions météorologiques extrêmes, agriculture en plein air. |
Polyuréthane | Varie fortement selon le mélange | Haute résistance à l’abrasion, robotique salle blanche. |
Nitrile (Buna-N) | Jusqu"à 212°F (100°C) | Exposition à des huiles lourdes, zones de refroidissement des machines-outils. |
Les cordons internes gèrent la force de traction réelle à l"intérieur de n"importe quelle transmission. S"éloigner du polyester standard permet d"énormes progrès en termes de performances. La mise à niveau vers des cordons en Kevlar ou en aramide élimine pratiquement les étirements indésirables. Ces matériaux avancés supportent sans effort de lourdes charges de choc. Les concasseurs de roches industriels et les broyeurs massifs dépendent fortement du Kevlar. Le matériau empêche les cassures catastrophiques du disque lors de blocages soudains.
La modification de la profondeur ou du pas des dents modifie fondamentalement le comportement de la courroie. Des pignons plus profonds augmentent considérablement la flexibilité pour les entraînements serpentins complexes. Ils naviguent en douceur sur des réas exceptionnellement petites sans se fissurer. À l’inverse, les dents moins profondes offrent un support transversal beaucoup plus important. Ils supportent mieux les lourdes charges latérales. Vous devez équilibrer exactement la quantité de caoutchouc que vous retirez de la section inférieure.
De nombreuses machines existantes fonctionnent avec des entraxes très inhabituels. Les incréments de longueur standard peuvent laisser vos tendeurs au maximum dès le premier jour. La spécification de longueurs non standard résout parfaitement ce problème de dégagement. De plus, la spécification de micro-tolérances pour les ensembles appariés reste vitale. Les spécifications précises de la courroie trapézoïdale crantée garantissent une répartition uniforme de la charge. Chaque courroie d’un réseau parallèle tire exactement le même poids.
Chaque modification mécanique introduit de nouvelles variables dans votre équipement. La personnalisation nécessite un équilibre minutieux pour éviter de résoudre un problème tout en en créant entièrement un autre.
Le dilemme flexibilité/durée de vie reste prédominant. L"augmentation de la profondeur des crémaillères aide les courroies à naviguer facilement dans les petites poulies. Des coupes plus profondes permettent des rayons de courbure beaucoup plus serrés. Cependant, des coupes plus profondes réduisent intrinsèquement la masse globale du caoutchouc. Cette réduction réduit potentiellement la capacité de charge totale. Vous échangez la puissance de traction brute contre une flexibilité extrême. Les ingénieurs doivent calculer minutieusement ce compromis.
Les considérations acoustiques prennent de nombreuses équipes de conception au dépourvu. Les profils de rouage personnalisés introduisent des fréquences harmoniques complètement nouvelles. Les ingénieurs doivent tenir compte des augmentations potentielles du bruit de conduite. Une hauteur modifiée peut provoquer des gémissements désagréables à des régimes élevés. Cela est extrêmement important dans les espaces d’usine fermés. Les limites de décibels sont strictement appliquées à l’intérieur. Les appareils destinés aux consommateurs exigent également un fonctionnement exceptionnellement silencieux.
Les réalités de la chaîne d'approvisionnement changent radicalement lors des exécutions personnalisées. Vous perdez la commodité de l’expédition du distributeur le lendemain. Les magasins locaux ne proposeront pas votre taille exclusive. Vous devez détenir un stock de sécurité adéquat sur place. Vous devez prévoir les taux d’utilisation avec précision. Lors d'un partenariat avec un fournisseur spécialisé de courroies trapézoïdales, les conceptions de courroies trapézoïdales dentées nécessitent souvent des accords d'inventaire personnalisés. Certains fabricants stockeront un stock d’urgence pour vous. D’autres expédient immédiatement l’intégralité du lot de production.
Les réalités financières dictent dès le départ la faisabilité du projet. Vous devez prendre en compte les coûts d’ingénierie non récurrents (NRE). Les frais de moule personnalisés varient considérablement en fonction de la section spécifique. Des quantités minimales de commande (MOQ) strictes s’appliquent presque universellement dans l’ensemble du secteur. Vous pouvez acheter deux années d’inventaire simultanément. Cette configuration nécessite une allocation de capital initiale dédiée.
Un projet personnalisé réussi repose entièrement sur votre partenaire de fabrication. Vous avez besoin de plus qu’une simple ligne de production de caoutchouc. Vous avez besoin d’un support technique approfondi.
Les capacités de prototypage dictent la vitesse de validation du projet. Le fournisseur peut-il proposer des prototypes en petits lots ? Vous devez tester de petites quantités avant d"acheter des moules de production coûteux. Tester sur le terrain quelques dizaines d’unités évite des catastrophes catastrophiques. Un fournisseur rigide exigeant un volume initial massif signale un manque de flexibilité. Ils manquent probablement d’une véritable agilité d’ingénierie rapide.
Les installations de tests dynamiques séparent les partenaires premium des extrudeurs de base. Le fabricant doit fournir des données de tests empiriques approfondies. Ils doivent mesurer la décroissance de la tension sur des milliers de cycles. Ils doivent suivre les taux de glissement dans des conditions de couple maximal. Les mesures de production de chaleur sont tout aussi vitales. S"appuyer uniquement sur des mathématiques théoriques conduit souvent à des échecs sur le terrain. La simulation du monde réel prouve que la conception fonctionne réellement.
La traçabilité de la qualité garantit la cohérence de la fabrication à long terme. Votre millième ceinture doit correspondre parfaitement à votre premier prototype. Assurez-vous que le fournisseur de courroies trapézoïdales dentées utilise un suivi strict des lots. Ils devraient recourir à un audit dimensionnel avancé dans l’usine. Le profilage laser scanne avec précision la bande finie. Il garantit une cohérence étroite à chaque cycle de production. Un seul mauvais lot peut interrompre toute votre chaîne de montage.
Avant de signer une facture d’outillage personnalisé, pesez vos options architecturales. Parfois, modifier la machine elle-même est plus judicieux que modifier la courroie.
Évaluez soigneusement le seuil de l’analyse coûts-avantages. Comparez l"impact financier à long terme des courroies personnalisées à celui de la refonte de l"équipement. Regardez la dépense en capital ponctuelle liée à la mise à niveau des poulies. Si le passage à des poulies standard plus grandes ne nécessite que quelques heures d"usinage, cela pourrait être le meilleur choix. Cependant, si la refonte des poulies nécessite une modification complète du châssis, les courroies personnalisées l"emportent facilement.
Prochaines étapes réalisables :
Rassemblez des données de conduite précises. Enregistrez la puissance (HP), la vitesse de rotation (RPM), l"entraxe exact et la température ambiante maximale.
Documentez les modes de défaillance spécifiques de vos courroies standard actuelles. Capturez des preuves photographiques de fissures dans les racines ou de vitrage des parois latérales.
Consultez un ingénieur d’applications dédié. Parlez directement à un fabricant spécialisé plutôt qu’à un distributeur industriel généraliste.
La personnalisation d"une courroie trapézoïdale crantée est une décision d"ingénierie stratégique et non un simple échange d"approvisionnement. Vous modifiez activement les composés chimiques et les géométries structurelles pour résoudre des défaillances mécaniques spécifiques. Même si elle nécessite un investissement initial dans la validation technique et l"outillage, une courroie correctement personnalisée résout de manière permanente les goulots d"étranglement chroniques. Vous éliminez les temps d’arrêt constants et les calendriers de remplacement imprévisibles des machines spécialisées. En fin de compte, le succès du projet dépend entièrement de la communication transparente des paramètres d’exploitation. Vous devez travailler en étroite collaboration avec un partenaire de fabrication validé. Traitez votre courroie comme un composant de haute technologie et votre transmission vous récompensera par des performances fiables et ininterrompues.
R : Oui, généralement. Les courroies dentées fonctionnent généralement plus froidement et gèrent mieux les poulies plus petites que les courroies enroulées de même section. Cependant, assurez-vous que vos poulies ne sont pas excessivement usées. Les courroies dentées nécessitent un contact parfait sur les parois latérales pour transmettre efficacement la puissance.
R : Les MOQ varient considérablement selon le fabricant et le moule spécifique requis. Pour les moules existants associés à des matériaux personnalisés, cela peut représenter quelques centaines d’unités. Des dimensions entièrement nouvelles peuvent nécessiter des milliers d"unités pour justifier les coûts d"outillage.
R : En fonction de la complexité du composé de matériau et des exigences des tests dynamiques, le délai du prototype à la production varie généralement de 6 à 16 semaines.
R : Oui. La modification du matériau du cordon de traction (par exemple, passage au Kevlar) ou de la profondeur des dents modifie fondamentalement les caractéristiques d"allongement. Votre fournisseur doit fournir un protocole de tension révisé spécifique à la conception personnalisée.


