

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-01 origine:Propulsé


Un remplacement incorrect de la courroie trapézoïdale entraîne souvent une panne prématurée de l"entraînement. Cela entraîne également une usure excessive des poulies et des temps d’arrêt imprévus coûteux. De nombreux ingénieurs sont quotidiennement confrontés à ce défi. Les machines européennes et internationales s"appuient largement sur des conceptions à profil étroit. Plus précisément, ils utilisent des courroies métriques étroites pour une transmission de puissance optimale. Décoder le numéro de pièce avec précision est votre première étape cruciale dans le processus d’approvisionnement. Se tromper signifie gaspiller de l’argent et retarder les lignes de production.
Dans ce guide complet, nous fournissons un cadre clair et faisant autorité. Vous apprendrez à lire, mesurer et vous procurer efficacement ces courroies d’entraînement. Nous couvrirons en détail les tailles XPZ, XPA, XPB et XPC. Les équipes d’approvisionnement et les ingénieurs de maintenance peuvent alors spécifier les pièces de rechange sans erreurs. Vous naviguerez en toute confiance dans les dimensions standard, les mesures de longueur et les normes de nomenclature. Cela garantit que vos systèmes d’entraînement fonctionnent en permanence avec une efficacité maximale.
Les courroies d"entraînement industrielles utilisent des codes spécifiques pour communiquer leurs propriétés physiques. Le décodage de ces codes évite les erreurs d’approvisionnement. Cela garantit également que vous sélectionnez la courroie adaptée à votre système d"entraînement. Le code alphanumérique standard se décompose en quatre éléments spécifiques.
Le « X » (encoche crantée/moulée)
La lettre « X » indique une construction dentée à bords bruts. Ces ceintures comportent un fond cranté au lieu d'un extérieur enveloppé de tissu. Cette conception à encoche moulée réduit considérablement la contrainte de flexion. Cela permet à la courroie de s'enrouler étroitement autour de petites poulies sans se fissurer.
Le « P » (profil/métrique étroit)
Le « P » désigne un profil étroit construit selon les normes métriques ISO strictes. Les courroies étroites offrent une capacité de puissance beaucoup plus élevée dans un encombrement réduit. Elles surpassent les courroies enroulées classiques en s'enfonçant plus profondément dans la rainure de la poulie.
Le suffixe (Z, A, B, C)
La dernière lettre indique les dimensions spécifiques de la section transversale. Il définit la largeur supérieure et l'épaisseur totale de la ceinture. Ces lettres correspondent directement aux tailles de rainures standardisées usinées dans les poulies.
La valeur numérique
Les chiffres qui suivent les lettres représentent la longueur de la ceinture. Cette valeur est toujours mesurée en millimètres. Il représente la longueur de référence (Ld) ou la longueur de pas (Lp).
Examinons un exemple pratique de répartition. Si vous commandez un XPA 1250 , vous demandez un article spécifique. Vous avez besoin d'une section transversale de profil étroit et dentée « A ». Il doit mesurer exactement 1 250 mm de longueur de référence. Comprendre cette formule rend l'approvisionnement en courroie trapézoïdale crantée XPZ XPA XPB XPC simple et sans erreur.
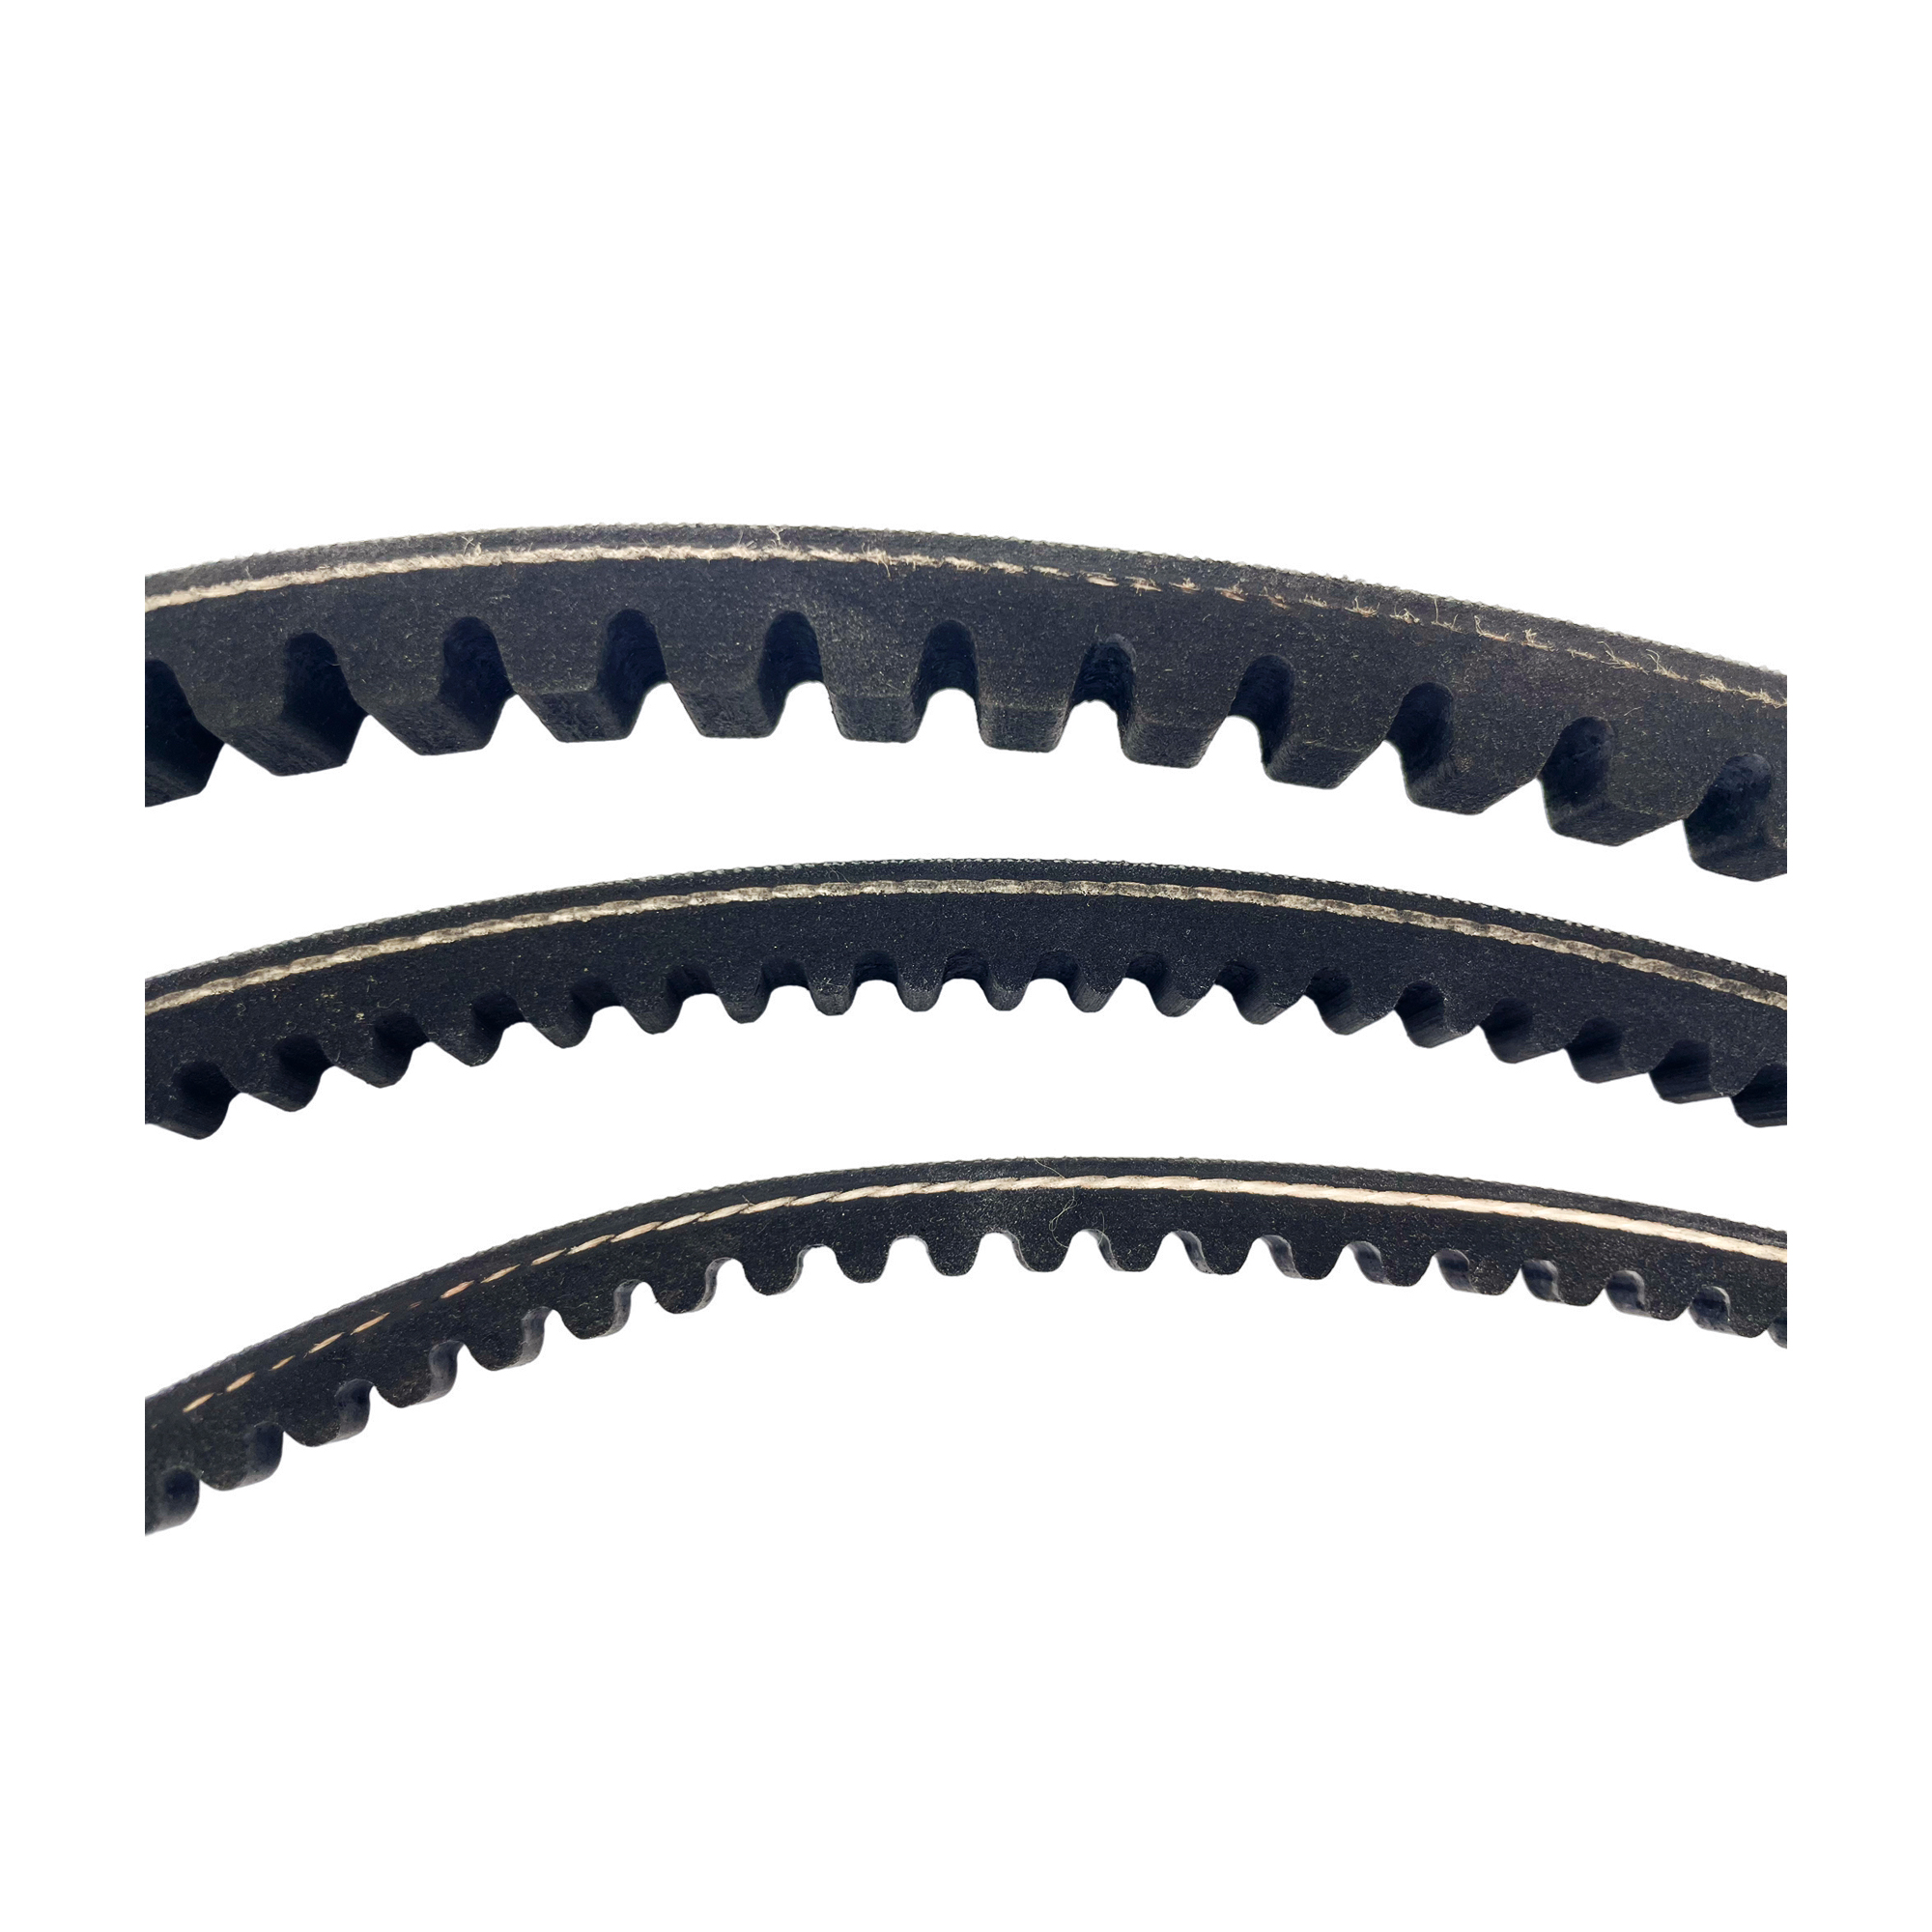
Faire correspondre les dimensions physiques de la courroie aux rainures de la poulie n"est pas négociable. Vous devez garantir un ajustement parfait pour une transmission de puissance optimale. L’utilisation d’une courroie trop haute ou trop basse modifie le rapport de transmission. Cela accélère également l’usure des flancs et provoque des glissements.
Tableau : Spécifications du profil étroit métrique standard
| Code de profil | Largeur supérieure (mm) | Profondeur (mm) | Applications courantes |
|---|---|---|---|
| XPZ | 9.7 | 8.0 | CVC léger, petits compresseurs |
| XPA | 12.7 | 10.0 | Souffleurs industriels moyens, pompes |
| XPB | 16.3 | 13.0 | Concasseurs de roches robustes, mélangeurs |
| XPC | 22.0 | 18.0 | Machines industrielles à couple élevé |
Profil XPZ :
Cette ceinture présente une largeur supérieure de 9,7 mm et une profondeur de 8 mm. Les ingénieurs les utilisent souvent dans les systèmes CVC légers à moyens. Ils offrent une excellente stabilité pour les entraînements industriels compacts.
Profil XPA :
Le XPA mesure 12,7 mm sur le dessus et 10 mm de profondeur. Il gère une puissance plus élevée que le XPZ. Vous les retrouverez sur les pompes centrifuges de puissance moyenne et les ventilateurs industriels.
Profil XPB :
Mesurant 16,3 mm de large sur 13 mm de profondeur, le XPB est un standard robuste. Il excelle dans les applications à couple élevé. Les mélangeurs industriels et les convoyeurs lourds s'appuient sur ces robustes courroies trapézoïdales à dents métriques..
Profil XPC :
Le plus grand profil standard mesure 22,0 mm de largeur et 18 mm de profondeur. Les fabricants réservent le XPC aux entraînements de transmission de puissance industriels les plus robustes. Ils gèrent sans effort les charges de choc extrêmes.
Ne regardez jamais une ceinture tendue ou usée. La réalité de la mise en œuvre dicte un protocole de mesure strict. Utilisez toujours une jauge à poulie spécialisée pour confirmer le profil de la rainure. Faites-le surtout si les marquages originaux de la ceinture sont complètement usés.
Les commandes basées sur une mauvaise mesure de longueur provoquent d’énormes maux de tête. Cela reste la première cause de retours. Cela crée également des retards de remplacement inacceptables lors des cycles de production critiques. Vous devez comprendre comment les fabricants mesurent ces composants.
Ld (longueur de référence) / Lp (longueur de pas)
Ceci sert de mesure principale pour les courroies métriques étroites. Il mesure la longueur exactement au niveau de la ligne de lancement. La ligne de lancement est l'endroit où se trouvent les cordons de tension internes de la courroie. Cet axe neutre ne change pas de longueur lorsque la courroie se plie.
La (longueur extérieure)
Cela représente la circonférence extérieure absolue de la ceinture. Les techniciens l'utilisent rarement pour commander des courroies de la série XP. Cependant, les catalogues le fournissent parfois comme mesure de référence rapide. N'utilisez pas ce numéro comme critère de commande principal.
Li (longueur intérieure)
Ceci définit la circonférence intérieure. Il était courant de commander des courroies classiques plus anciennes comme les sections A, B ou C. Il est largement obsolète pour commander des courroies métriques étroites modernes. S'appuyer sur Li pour une courroie de la série XP garantit une erreur de montage.
Lors de l’achat de ces composants, suivez une matrice de décision stricte. Triez toujours selon la longueur de référence (Ld) en millimètres. Ne vous en écartez que si le fabricant concerné indique le contraire. Le maintien de cette norme simplifie vos procédures d’inventaire et de remplacement.
Les ingénieurs évaluent fréquemment s’il convient de mettre à niveau leurs systèmes d’entraînement. Ils envisagent de remplacer une courroie enveloppée SPZ, SPA, SPB ou SPC défaillante. Le passage à un équivalent à crémaillère de la série XP offre plusieurs avantages distincts. Il résout de nombreux défis opérationnels dans des environnements exigeants.
Gestion thermique :
les dents crantées permettent une circulation d'air supérieure sous la ceinture. Cette circulation constante assure une dissipation active de la chaleur. Cela les rend idéaux pour les entraînements à grande vitesse ou entièrement fermés. Ils fonctionnent également exceptionnellement bien dans les installations à température ambiante élevée.
Flexibilité et diamètre de la poulie :
les encoches moulées réduisent considérablement la résistance à la flexion. Les courroies XP peuvent fonctionner sur des poulies beaucoup plus petites. Elles acceptent des diamètres jusqu'à 30 % plus petits que ceux requis pour les courroies SP standard. Cela permet des conceptions de variateurs très compactes.
Efficacité énergétique :
une résistance moindre à la flexion se traduit directement par des économies opérationnelles. Vous constatez généralement un gain de 2 à 3 % en termes d'efficacité énergétique par rapport aux courroies enveloppées traditionnelles. Le moteur travaille moins fort pour plier le caoutchouc épais autour des poulies. Cette efficacité réduit la consommation électrique tout au long de la durée de vie du variateur.
Cependant, nous devons reconnaître leurs limites évidentes. Les courroies dentées ne guérissent pas un mauvais alignement de l"entraînement. Ils fonctionnent légèrement plus fort en raison de l"air circulant à travers les encoches. De plus, leur construction à bords bruts est très abrasive. Elles peuvent user plus rapidement les poulies en aluminium plus souples et de mauvaise qualité que les courroies enveloppées de tissu.
Un approvisionnement approprié va au-delà de la lecture d’un numéro de pièce. Vous devez gérer les risques de mise en œuvre avec soin. Un processus d"installation défectueux ruine même les meilleures courroies. Le respect de protocoles stricts garantit que le processus de remplacement donne un système d"entraînement extrêmement stable et fiable.
Si vous remplacez plusieurs courroies sur un seul entraînement, elles doivent être assorties. Nous appelons cela des « ensembles de correspondance ». Les ceintures doivent être de longueur identique pour garantir une répartition uniforme de la charge. Les fabricants les marquent souvent avec un code de tolérance spécifique. Ne mélangez jamais des courroies anciennes et neuves sur une poulie à gorges multiples.
Les courroies dentées nécessitent une tension très précise lors de l"installation initiale. Vous devez utiliser un tensiomètre sonique ou une jauge à ressort. De plus, ils exigent une remise en tension obligatoire. Vous devez arrêter le variateur et régler la tension après une période de rodage de 24 à 48 heures. Les cordes s"étirent légèrement pendant cette phase initiale.
Suivez ces étapes structurées pour une mise à niveau réussie :
La lecture précise des tailles métriques des courroies trapézoïdales dentées garantit la fiabilité de l"entraînement à long terme. Cela évite complètement les erreurs de commande coûteuses et les temps d’arrêt prolongés. Fiez-vous toujours à la convention de dénomination alphanumérique standardisée. Il fournit toutes les données dont vous avez besoin pour un remplacement précis.
N"oubliez pas la formule de base : X (denté) + P (étroit) + largeur du profil (Z, A, B, C) + longueur (Ld en mm). Gardez ce cadre accessible à toute votre équipe de maintenance. Cela simplifie la communication avec vos fournisseurs industriels.
Avant de finaliser votre bon de commande, inspectez physiquement les machines. Vérifiez que l"usure excessive de la poulie n"a pas compromis l"entraînement. Placer une toute nouvelle courroie de la série XP dans une poulie usée garantit une dégradation immédiate des performances. Prenez le temps de mesurer correctement, de passer à une efficacité constante le cas échéant et de maintenir des protocoles de tension stricts.
R : Oui. Les courroies XPZ, XPA, XPB et XPC s"insèrent directement dans les poulies standard SPZ, SPA, SPB et SPC. Les fabricants conçoivent les profils dentés à bord brut pour qu"ils correspondent parfaitement aux angles de rainure de leurs homologues enveloppés.
R : Mesurez la largeur et l’épaisseur supérieures à l’aide d’un pied à coulisse numérique. Cela détermine s"il s"agit d"un profil Z, A, B ou C. Ensuite, utilisez un ruban de tailleur flexible pour mesurer la circonférence extérieure. Enfin, soustrayez la valeur delta standard du profil spécifique pour trouver la longueur de référence (Ld).
R : Non. Les courroies FHP, comme les variantes 3L ou 4L, présentent différents angles de paroi latérale. Ils ont également différents emplacements de cordons internes et dimensions globales. Elles ne sont absolument pas interchangeables avec les courroies métriques étroites de la série XP.
R : Les courroies dentées à bords bruts ne disposent pas d"un emballage en tissu standard. Cela les amène à saisir la poulie de manière agressive. Un grincement indique généralement une sous-tension grave, une usure excessive des poulies ou un désalignement de l"entraînement. Cela indique rarement un problème de taille de ceinture incorrecte.


