

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-07-22 origine:Propulsé


La spécification d’un équipement de manutention de matériaux en vrac comporte un poids opérationnel immense. Vous devez soigneusement équilibrer les limites de l’infrastructure et les temps d’arrêt potentiels lorsque vous déplacez des tonnages massifs sur des terrains difficiles. Le principal défi technique réside dans l’adéquation parfaite de la résistance à la traction aux contraintes strictes du système. Les opérateurs ont souvent du mal à trouver l’équilibre précis nécessaire pour éviter une panne prématurée, des dommages cachés au cœur ou une consommation d’énergie inutilement élevée. Nous avons créé ce cadre d"évaluation complet pour vous aider à relever ces défis mécaniques précis. Vous apprendrez comment adapter avec précision les spécifications directement au tonnage de votre charge et à la longueur spécifique de l"itinéraire. Nous détaillons les tensions techniques, les distances de transition cruciales et les exigences essentielles d"épissage. Le respect de ces directives d"ingénierie précises garantit le fonctionnement efficace de votre système tout en évitant les pièges structurels courants.
Les ceintures en câble d"acier sont obligatoires lorsque l"allongement du système doit rester inférieur à 0,25 % sur des longueurs étendues.
La sélection de la bonne valeur ST (tension standard) nécessite de calculer à la fois la charge statique et les tensions de démarrage dynamiques.
L’ingénierie à distance de transition est essentielle ; un espacement inapproprié des poulies entraînera une fatigue des bords et des dommages au noyau.
Le coût total de possession dépend autant de l’intégrité de l’épissure et du choix de la qualité de couverture que de la courroie à câble d’acier elle-même.
Les ingénieurs doivent identifier le point de bascule exact où les solutions de tissu standard ne parviennent pas à fournir des résultats sûrs. Des capacités élevées associées à des itinéraires étendus créent une tension opérationnelle massive. Les matériaux standard en polyester ou en polyamide ne peuvent tout simplement pas supporter ces forces extrêmes en toute sécurité. Vous devez passer à des architectures internes plus solides lorsque les exigences du système dépassent les limites de la structure. Déplacer des milliers de tonnes par heure sur plusieurs kilomètres nécessite une ingénierie structurelle avancée.
Les structures en tissu perdent leur viabilité une fois que les tensions de fonctionnement dépassent des seuils techniques spécifiques. Ce point de bascule est généralement atteint lorsque les distances centre à centre dépassent 1 000 mètres. Des capacités extrêmement élevées imposent également cette transition. Les matériaux lourds en vrac comme le minerai de fer créent d’immenses charges statiques. Ces charges massives mettent à rude épreuve les textiles standards bien au-delà de leurs limites de sécurité de travail. Vous devez utiliser un renforcement interne plus solide pour maintenir l’intégrité globale du système sous de lourdes charges.
L'étirement de la courroie a un impact significatif sur votre infrastructure de poulies réceptrices lors du transport sur de longues distances . Les matériaux textiles s'allongent généralement entre 1,5 % et 2,5 % sous la tension de fonctionnement. Ce tronçon continu nécessite d’énormes tours de réception par gravité pour maintenir une friction appropriée. En revanche, un renfort métallique interne limite l'allongement entre 0,1 % et 0,25 %. Cet étirement minimal réduit considérablement la course de rattrapage requise. Vous économisez un espace structurel important tout en garantissant un suivi très cohérent.
Le renforcement avancé offre une longévité supérieure dans des environnements très exigeants. La résistance interne supérieure résiste bien mieux aux chocs soudains que les tissus superposés. Vous rencontrez beaucoup moins d’arrêts de maintenance imprévus. Un allongement structurel réduit signifie moins d’ajustements d’épissure pendant la durée de vie opérationnelle. Investir dans des architectures internes durables minimise le risque de déchirures catastrophiques. Votre installation maintient des cycles de production continus sans intervention constante.
Vous devez spécifier avec précision les valeurs de tension pour éviter toute rupture catastrophique pendant les périodes de pointe. Les ingénieurs utilisent des conventions de dénomination standardisées pour indiquer les résistances à la rupture maximales. La sélection de la note correcte nécessite une modélisation mathématique détaillée. Vous devez tenir compte à la fois des opérations de fonctionnement normales et des chocs dynamiques soudains. Nous mettons fortement l’accent sur la précision mathématique plutôt que sur une surspécification aveugle.
Les fabricants classent une bande transporteuse à câble d'acier en utilisant la nomenclature ST standard. Les lettres ST signifient Standard Tension. Le nombre suivant indique la résistance à la rupture mesurée en Newtons par millimètre (N/mm). Un indice ST1000 signifie que la structure résiste à 1 000 N/mm de tension avant de se rompre. Les applications lourdes nécessitent souvent des valeurs nominales allant de ST3150 à ST5400 ou supérieures. Vous devez faire correspondre cette valeur exacte directement à vos forces maximales calculées.
Vous ne pouvez pas baser votre sélection uniquement sur des conditions de fonctionnement en régime permanent. Les charges dynamiques constituent la plus grande menace pour l’intégrité structurelle.
Identifiez les charges dynamiques maximales se produisant lors des séquences de démarrage initiales à pleine capacité.
Calculez les forces d"arrêt d"urgence. Celles-ci dépassent souvent considérablement les tensions de fonctionnement normales.
Appliquez un multiplicateur de facteur de sécurité approprié. Les minerais lourds nécessitent des multiplicateurs plus élevés que les matériaux plus légers comme le charbon.
Finalisez la note N/mm requise en vous basant exclusivement sur ces chiffres de crête multipliés.
Les facteurs de sécurité standard varient généralement entre 5:1 et 7:1 selon les spécificités du système. Vous devez consulter les normes DIN 22101 pour vérifier ces multiplicateurs exacts.
Les ingénieurs choisissent parfois des cotes trop élevées simplement pour garantir une sécurité absolue. Cette approche entraîne de graves conséquences négatives. Une carcasse interne plus épaisse diminue considérablement la flexibilité et la maniabilité. Le matériau ne formera pas une forme de U appropriée sur les rouleaux. Vous augmentez également inutilement la masse totale. Les matériaux plus lourds nécessitent des moteurs d"entraînement plus gros pour surmonter l"inertie de démarrage. Vous sollicitez l’ensemble du système d’entraînement mécanique sans obtenir de réels avantages.
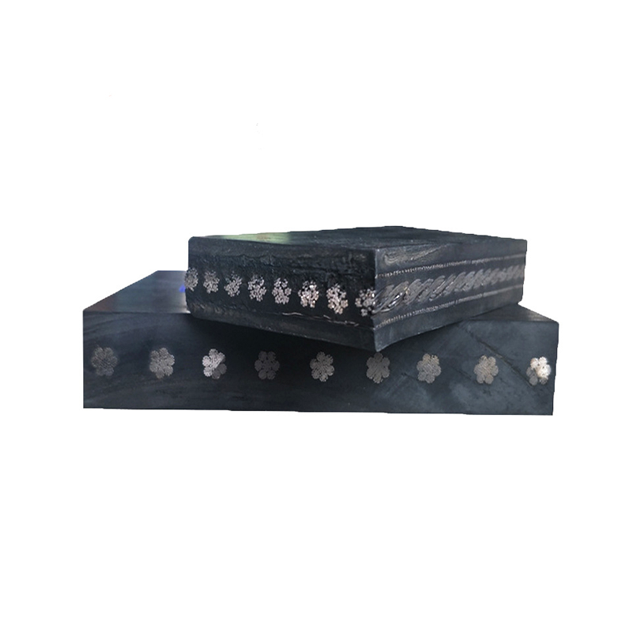
Les itinéraires étendus nécessitent une ingénierie structurelle précise à chaque point de transfert. Vous devez concevoir soigneusement les diamètres des poulies et les zones de transition. Une mauvaise conception structurelle provoque une friction interne et une dégradation rapide. Une ceinture rigide en câble d'acier se comporte différemment des alternatives en tissu flexible. Vous devez soigneusement prendre en compte ses propriétés physiques inhérentes.
Les fils internes plus épais exigent des diamètres de poulie minimum beaucoup plus grands. Les petites poulies forcent les fils à se plier trop brusquement autour de la courbure. Cette flexion brusque provoque une fatigue rapide du métal. La flexion continue finit par briser la liaison chimique vitale entre le métal et le caoutchouc environnant. Vous devez vous référer aux fiches techniques du fabricant pour déterminer le diamètre minimum absolu. Des poulies plus grandes réduisent efficacement les contraintes de cisaillement internes.
La zone de transition s"étend directement de la poulie terminale plate au premier rouleau libre entièrement traversé. Cette section subit quotidiennement d’immenses contraintes variées.
Les lignes centrales parcourent une distance plus courte que les bords extérieurs dans cette zone spécifique.
Les itinéraires plus longs nécessitent des distances de transition plus longues pour normaliser ces forces déséquilibrées en toute sécurité.
Des longueurs de transition insuffisantes entraînent une déformation immédiate des sections centrales vers le haut.
De courtes transitions créent simultanément une tension extrême sur les bords extérieurs fragiles.
Vous devez calculer cette distance uniquement en fonction de l"angle de passage et de l"épaisseur du matériau. Un espacement approprié évite la fatigue des bords et protège le noyau central.
Un renfort interne important a un impact direct sur votre consommation totale d’énergie. Le poids structurel supplémentaire augmente la résistance au roulement par indentation sur chaque roue libre. Vous devez recalculer soigneusement vos coefficients de frottement spécifiques. Ces valeurs de friction plus élevées nécessitent un moteur de taille beaucoup plus grande. Vous devez vous assurer que votre infrastructure électrique peut répondre à ces besoins accrus en énergie. Une sélection appropriée du moteur évite les conditions de décrochage dangereuses lors des démarrages à pleine charge.
Les fils internes assurent la résistance à la traction nécessaire. Les revêtements en caoutchouc assurent une protection essentielle de l'environnement. Vous devez sélectionner des composés chimiques appropriés pour protéger la structure interne. Les roches pointues et les climats rigoureux détruisent rapidement les couvertures inadéquates. Une bande transporteuse minière spécialisée repose entièrement sur sa qualité de couverture spécifique pour sa longévité.
Vous devez corréler les caractéristiques de vrac spécifiques aux qualités de couverture normalisées DIN ou ISO. Les matériaux lourds tombant de hauteurs importantes exigent une résistance élevée aux chocs. Les composés de grade X offrent une excellente protection contre les coupes profondes et les gougeages. Les composés de qualité Y fonctionnent extrêmement bien pour les matériaux très abrasifs comme le quartz broyé. Le grade W offre une résistance à la fois à l’usure et à la déchirure extrêmes. Vous devez analyser la conception de votre goulotte de chargement en fonction de ces qualités.
Les environnements opérationnels extrêmes nécessitent des composés de caoutchouc chimiques hautement modifiés pour survivre.
Risque environnemental | Niveau de couverture requis | Scénario d"application |
|---|---|---|
Risques d"incendie souterrain | Résistant au feu (FR) | Exploitation souterraine du charbon nécessitant des propriétés auto-extinguibles. |
Climats inférieurs à zéro | Résistant au froid | Opérations dans l"Arctique empêchant la fragilisation et la fissuration du caoutchouc. |
Hydrocarbures et solvants | Résistant à l"huile (MOR) | Copeaux de bois ou matériaux traités chimiquement dégradant le caoutchouc standard. |
Vous devez vérifier ces protections spécialisées par des tests en laboratoire indépendant. Les qualités standard échouent rapidement lorsqu"elles sont exposées à des produits chimiques incompatibles ou à des températures extrêmes.
L'établissement du rapport correct entre les capots supérieur et inférieur optimise les performances du système. Le capot supérieur subit le poids direct de l’impact matériel. Cela nécessite une épaisseur nettement plus importante. Le couvercle inférieur n'interagit qu'avec les rouleaux en acier propre. Vous gardez le capot inférieur plus fin pour minimiser la masse inutile. Un rapport standard se situe souvent autour de 3:1 pour une bande transporteuse à usage intensif . Des ratios appropriés protègent la carcasse interne tout en maintenant une consommation d’énergie efficace.
La qualité de l"installation détermine la fiabilité ultime de votre système. Même les matériaux de la plus haute qualité échouent rapidement si vous effectuez l’épissage de manière incorrecte. Vous devez éliminer les risques de fatigue interne grâce à des protocoles d’installation rigoureux. Les technologies de surveillance avancées fournissent des signes d’alerte précoces. Nous considérons le processus d’épissage comme la phase de mise en œuvre la plus critique.
Les ingénieurs qualifient souvent une défaillance interne soudaine de « chagrin ». Cela se produit lorsque les fils internes se cassent sans aucun avertissement externe évident. Les rouleaux mal alignés poussent constamment le matériau hors du centre. Cette errance crée une tension très inégale. Le matériau coincé entre la structure et les poulies agit comme un couteau émoussé. Des longueurs de transition insuffisantes étirent les fils extérieurs au-delà de leur limite d"élasticité. Vous devez aligner parfaitement votre système à l’aide d’outils laser pour éviter cette fatigue cachée.
Vous ne pouvez pas utiliser de fixations mécaniques standard sur une bande transporteuse à haute résistance . Les attaches tirent proprement à travers le caoutchouc sous une immense tension.
La vulcanisation à chaud reste la seule méthode d"assemblage acceptable.
Les techniciens doivent soigneusement retirer le caoutchouc et exposer les fils dénudés.
Ils disposent ces fils spécifiques selon des modèles d"épissure par étapes précis et imbriqués.
Des contrôles environnementaux stricts empêchent la contamination destructrice par l’humidité pendant le processus de durcissement.
Un joint vulcanisé correctement exécuté atteint une résistance dynamique presque égale à la valeur ST d"origine. Un mauvais contrôle environnemental réduit considérablement la résistance des articulations.
Les itinéraires critiques nécessitent des systèmes de surveillance automatisés continus. L"intégration de technologies de détection de déchirure évite les déchirures longitudinales catastrophiques. Des boucles de capteurs vulcanisées directement dans les couvercles communiquent avec des émetteurs-récepteurs localisés. Le système arrête instantanément les moteurs d"entraînement en cas de rupture d"une boucle. Les étiquettes RFID aident à suivre des épissures spécifiques avec précision au fil du temps. Vous pouvez surveiller les tendances d’allongement et planifier la maintenance avant qu’une défaillance structurelle complète ne se produise.
La sélection du bon partenaire de fabrication garantit un succès opérationnel à long terme. Vous devez fournir des paramètres d"ingénierie exacts pour recevoir des devis précis. L’évaluation de l’expertise des fournisseurs va bien au-delà de la comparaison de fiches techniques de base. Vous devez auditer leurs capacités de test et examiner attentivement leurs conditions de garantie.
Vous devez fournir des points de données non négociables lors de la demande de propositions techniques. Incluez la distance exacte de centre à centre. Énumérez avec précision les angles d’inclinaison et de déclin maximaux. Précisez le tonnage maximum requis par heure. Détaillez la taille maximale des morceaux de matériaux en vrac tombant sur le système. Fournir la puissance du moteur d’entraînement installé. Les données manquantes obligent les fournisseurs à deviner. Deviner conduit à des spécifications totalement incorrectes.
Auditer les fournisseurs potentiels en utilisant des critères d’évaluation techniques stricts.
Vérifiez directement les certifications de leurs installations de test internes.
Assurez-vous qu’ils fabriquent des kits d’épissure entièrement compatibles avec leurs composés de caoutchouc.
Consultez leurs conditions de garantie spécifiques concernant les limites d’allongement à long terme.
Vérifiez leurs taux d’usure garantis dans des conditions spécifiques de tonnage en vrac.
Les fabricants expérimentés fournissent une assistance technique complète pendant la phase de conception initiale. Ils vous aident à vérifier vos calculs de tension complexes.
Finalisez d"abord vos calculs exacts de tension statique et dynamique. Contactez trois fabricants présélectionnés. Demandez leurs fiches techniques détaillées pour les classifications ST spécifiées. Comparez leurs diamètres de poulies minimaux recommandés avec votre infrastructure mécanique existante. Une planification minutieuse garantit une mise en œuvre réussie et évite des refontes coûteuses.
La spécification d"un renforcement interne approprié nécessite un équilibre délicat entre les limites de tension, la distance du parcours et la résilience environnementale. Vous ne pouvez pas vous fier à de simples conjectures lorsque vous déplacez des matériaux lourds en vrac sur des kilomètres de terrain accidenté. Donnez la priorité à l’ingénierie de la distance de transition exacte par-dessus tout. Appliquez des protocoles stricts d’épissage vulcanisé à chaud. Évitez simplement d’acheter la note ST la plus élevée disponible. Calculez vos charges dynamiques, évaluez avec précision vos besoins en matière de couverture et sélectionnez une spécification qui correspond précisément à vos réalités opérationnelles. Cette approche rigoureuse évite les temps d"arrêt inattendus et maximise l"efficacité globale du système.
R : Les systèmes modernes à vol unique peuvent dépasser 20 kilomètres dans des conditions optimales. Les ingénieurs déterminent la distance maximale en équilibrant la tension opérationnelle totale requise par rapport à la valeur ST disponible la plus élevée. Les stations de transfert deviennent nécessaires lorsque le terrain change radicalement ou lorsque la tension requise dépasse clairement les limites physiques du renforcement disponible le plus résistant.
R : Vous calculez la valeur nominale en déterminant la tension dynamique maximale lors d"une séquence de démarrage ou d"arrêt d"urgence à pleine charge. Vous tenez compte de la charge matérielle, de la vitesse du parcours et des changements d"altitude importants. Vous appliquez ensuite un facteur de sécurité, généralement compris entre 5:1 et 7:1, pour garantir que la résistance à la rupture dépasse en toute sécurité ces forces opérationnelles maximales.
R : Oui, des techniciens qualifiés peuvent réparer des déchirures longitudinales mineures à l"aide de méthodes de réparation vulcanisées à chaud. Ils dépouillent les couvercles endommagés, remplacent les fils cassés s"ils sont localisés et vulcanisent du nouveau caoutchouc sur la zone. Cependant, de graves dommages structurels couvrant plusieurs fils internes nécessitent souvent la découpe complète de la section endommagée et l"épissage d"un nouveau segment.
R : Les modèles ST utilisent des fils d’acier longitudinaux étroitement noyés dans du caoutchouc. Ils offrent une résistance à la traction extrêmement élevée et un très faible allongement, ce qui les rend idéaux pour les longues distances. Les modèles EP utilisent des couches de tissu synthétique en polyester et polyamide. Les modèles en tissu s"étirent davantage et conviennent mieux aux applications plus courtes et à faible tension nécessitant une plus grande flexibilité structurelle.


